
چرا سیم جوشی شرکتی ER5183 روی 5083 خوب عمل می کند؟
هنگامی که قطعات آلومینیومی نیاز به اتصال دارند، سیم پرکننده ارتباط مستقیمی با نحوه عملکرد اتصال نهایی دارد. انتخاب صرفاً انتخاب سیمی نیست که بتواند در حین جوشکاری ذوب شود. ترکیب فلز پایه، وضعیت اتصال، فرآیند جوشکاری و نحوه کار با سیم قبل از استفاده، همگی میتوانند بر روی نتیجه تأثیر بگذارند.
این امر به ویژه هنگام کار با آلومینیوم 5083 مهم است. به طور گسترده ای با کاربردهایی مرتبط است که در آن استحکام و مقاومت در برابر خوردگی مهم است، بنابراین ماده پرکننده باید با ویژگی های فلز پایه مطابقت داشته باشد. سیم جوش آلومینیوم ER5183 معمولاً برای این نوع کار در نظر گرفته می شود زیرا ترکیب آن برای آلیاژهای آلومینیوم با محتوای نسبتاً بالا منیزیم مناسب است.
بنابراین رابطه بین سیم پرکننده و 5083 بیش از یک تطبیق ساده محصول به محصول است. ترکیب مواد، قطر سیم، شرایط محافظ، تمیزی سطح، ذخیره سازی و کنترل تولید همگی می توانند بر فرآیند جوشکاری تأثیر بگذارند. نگاهی به این عوامل با هم تصویر واضح تری از اینکه چرا ER5183 با 5083 استفاده می شود و چه چیزی می تواند بر عملکرد آن در طول ساخت تأثیر بگذارد، ارائه می دهد.
چه چیزی ER5183 را برای جوشکاری آلومینیوم 5083 مناسب می کند
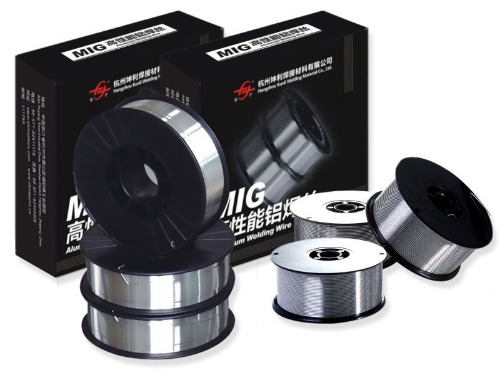
ارتباط بین ER5183 و 5083 با ویژگی های مادی آنها آغاز می شود. هر دو آلیاژ آلومینیوم هستند که با منیزیم به عنوان یک عنصر آلیاژی مهم مرتبط هستند. این باعث می شود که مواد پرکننده با الزامات عمومی جوشکاری آلومینیوم با منیزیم بالا سازگار باشد.
سیم پرکننده باید فلز جوشی را تشکیل دهد که با فلز پایه اطراف کار کند. اگر ترکیب پرکننده به خوبی مطابقت نداشته باشد، اتصال نهایی ممکن است ویژگی های مورد انتظار از ماده اصلی را ارائه نکند. برای 5083، انتخاب یک پرکننده حاوی منیزیم به حفظ رابطه مناسب بین ناحیه جوش و ماده اصلی کمک می کند.
هنگام ارزیابی این مسابقه باید چندین فاکتور را در نظر گرفت:
| در نظر گرفتن | چرا مهم است |
| ترکیب فلز پایه | بر انتخاب مواد پرکننده تأثیر می گذارد |
| محتوای منیزیم | بر ویژگی های فلز جوش تأثیر می گذارد |
| محیط خوردگی | می تواند بر انتخاب پرکننده تأثیر بگذارد |
| الزامات مشترک | روش جوشکاری و انتخاب مواد را تحت تأثیر قرار می دهد |
| وضعیت سطح | می تواند بر قوام جوش تأثیر بگذارد |
نکته دیگر این است که جوشکاری مواد را به صورت موضعی تغییر می دهد. ناحیه اطراف اتصال حرارت، ذوب و سرد شدن را تجربه می کند، بنابراین فلز جوش به سادگی مانند یک بخش دست نخورده از فلز پایه رفتار نمی کند. انتخاب یک پرکننده با ترکیبی سازگار به کاهش تفاوت های غیر ضروری بین جوش و آلومینیوم اطراف کمک می کند.
به همین دلیل، سیم جوش آلومینیوم ER5183 اغلب با جوش 5083 همراه است که در آن خواص اتصال نهایی باید با ویژگی های مواد پایه سازگار بماند.
چگونه محتوای منیزیم بر عملکرد جوش ER5183 تأثیر می گذارد
منیزیم نقش مهمی در رفتار آلیاژهای آلومینیوم منیزیم دارد. در سیم پرکننده، وجود آن بر ویژگی های فلز تشکیل شده در ناحیه جوش تأثیر می گذارد.
مقدار منیزیم را نمی توان جدا از بقیه ترکیب آلیاژ مشاهده کرد. یک سیم جوش با محدوده مواد مشخصی تولید می شود تا رفتار آن از یک دسته به دسته دیگر ثابت بماند. تغییرات در ترکیب می تواند بر نحوه رفتار فلز مذاب و همچنین ویژگی های جوش سرد شده تأثیر بگذارد.
برای ER5183، منیزیم به خواص مورد انتظار از پرکننده طراحی شده برای آلیاژهای آلومینیوم با منیزیم بالا کمک می کند. این یکی از دلایلی است که هنگام جوشکاری موادی مانند 5083 مورد توجه قرار می گیرد.
با این حال، افزودن یا کنترل منیزیم صرفاً افزایش یک عنصر نیست. تعادل کلی آلیاژ مهم است. سایر عناصر و ناخالصی ها نیز می توانند بر وضعیت سیم تمام شده و فلز جوش تأثیر بگذارند.
بنابراین تولیدکنندگان در طول تولید باید به موارد زیر توجه کنند:
- قوام مواد خام
- ترکیب آلیاژی
- شرایط ذوب و فرآوری
- تمیزی مواد
- وضعیت سیم نهایی
همین اصل در هنگام جوشکاری نیز صدق می کند. اگر سیم پرکننده آلوده شده باشد یا به درستی کار نشود، ویژگی های مواد مورد نظر آن ممکن است به فرآیند جوشکاری منسجم تبدیل نشود.
از نظر عملی، نقش منیزیم به توضیح اینکه چرا سیم جوش آلومینیومی ER5183 برای 5083 در نظر گرفته می شود، کمک می کند تا اینکه همه سیم های جوش آلومینیوم را به عنوان مواد قابل تعویض در نظر بگیریم.
چرا قطر سیم هنگام استفاده از ER5183 مهم است؟
قطر سیم یک مشخصات نسبتاً ساده است، اما می تواند بر نحوه کنترل فرآیند جوشکاری تأثیر بگذارد. یک سیم کوچکتر یا بزرگتر هنگامی که از طریق تجهیزات جوش تغذیه می شود دقیقاً به همان شکل عمل نمی کند.
قطر انتخاب شده با تجهیزات جوشکاری، طراحی اتصال، ضخامت مواد و موقعیت کاری مرتبط است. سیمی که به خوبی با تنظیمات مطابقت نداشته باشد می تواند تغذیه یا کنترل قوس را دشوارتر کند.
قطر سیم می تواند بر چندین جنبه عملی تأثیر بگذارد:
- سیم چقدر ثابت تغذیه می شود
- چه مقدار ماده پرکننده وارد مفصل می شود
- چگونه اپراتور جوش را کنترل می کند
- سیم چقدر راحت از تجهیزات عبور می کند
- چگونه تنظیمات جوشکاری باید تنظیم شود
برای جوشکاری آلومینیوم، شرایط تغذیه سزاوار توجه ویژه است زیرا سیم آلومینیومی نسبتاً نرم است. یک مسیر تغذیه نامناسب، مقاومت بیش از حد، یا یک جزء تماس نامناسب می تواند بر میزان صافی سیم به منطقه جوش تأثیر بگذارد.
وضعیت قرقره نیز مهم است. اگر سیم به طور ناهموار پیچ خورده یا در حین جابجایی آسیب ببیند، مشکلات تغذیه ممکن است حتی زمانی که قطر اسمی سیم مناسب باشد، ظاهر شود.
بنابراین انتخاب قطر سیم جوش آلومینیومی ER5183 باید همراه با تجهیزات جوشکاری و اتصال در نظر گرفته شود و نه به عنوان یک تصمیم خرید جداگانه.
چگونه تنظیمات گاز محافظ و جوشکاری بر ER5183 تأثیر می گذارد
هنگامی که سیم پرکننده و فلز پایه انتخاب می شوند، شرایط جوشکاری اطراف مهم می شود. آلومینیوم هنگام گرم شدن به راحتی با جو اطراف واکنش نشان می دهد، بنابراین ناحیه جوش نیاز به حفاظت مناسب دارد.
گاز محافظ به جداسازی ناحیه جوش مذاب از هوای اطراف کمک می کند. اگر پوشش گاز مختل شود، جوش می تواند در برابر آلودگی آسیب پذیرتر شود. جریان گاز، موقعیت مشعل، نشتی ها، پیش نویس ها و وضعیت تجهیزات گازرسانی همگی می توانند بر حفاظت اطراف مفصل تأثیر بگذارند.
تنظیمات جوش نیز باید با هم کار کنند. جریان، ولتاژ، تغذیه سیم، سرعت حرکت و حرکت مشعل کنترلهای مستقلی نیستند. تغییر یک تنظیم می تواند رفتار سایرین را تغییر دهد.
به عنوان مثال، اگر سیم با سرعتی تغذیه شود که با شرایط جوش مطابقت نداشته باشد، قوس می تواند ناپایدار شود. اگر مشعل خیلی سریع حرکت کند، اتصال ممکن است گرما یا مواد پرکننده کافی دریافت نکند. حرکت خیلی آهسته می تواند باعث ایجاد گرمای بیش از حد در ناحیه محلی شود.
یک فرآیند ثابت معمولاً به بررسی همزمان چندین چیز بستگی دارد:
- تجهیزات جوش به درستی تنظیم شده است.
- گاز محافظ بدون وقفه به ناحیه جوش می رسد.
- سیم به آرامی در مسیر تغذیه حرکت می کند.
- سطوح مفصلی به درستی آماده می شوند.
- حرکت مشعل به طور منطقی ثابت باقی می ماند.
این شرایط اهمیت دارند زیرا سیم جوش آلومینیومی ER5183 نمی تواند هر مشکلی را که با تنظیمات تجهیزات نامناسب یا آماده سازی ضعیف اتصالات ایجاد می شود جبران کند.
چرا تخلخل با سیم جوش آلومینیوم ER5183 ممکن است ایجاد شود؟
تخلخل یکی از مواردی است که در حین جوشکاری آلومینیوم می تواند توجه را به خود جلب کند. هنگامی که گاز ناخواسته در هنگام سرد شدن مواد مذاب به دام میافتد، ممکن است محفظههای کوچک گاز در فلز جوش ایجاد شود.
سیم پرکننده تنها یک منبع احتمالی مشکل است. رطوبت، روغن، کثیفی، سطح پایه ناتمیز یا محافظ ناکافی نیز می تواند به این مشکل کمک کند.
بنابراین هنگامی که یک جوش متخلخل ظاهر می شود باید محیط اطراف را در نظر گرفت. سیمی که در معرض آلودگی قرار گرفته است ممکن است رفتار متفاوتی با مواد تمیز داشته باشد. همین امر در مورد فلز پایه نیز صدق می کند. رسوبات سطحی می توانند وارد ناحیه جوشکاری شده و در فرآیند تداخل ایجاد کنند.
مناطق متداول برای بازرسی عبارتند از:
- سطح سیم
- سطح فلز پایه
- شرایط نگهداری
- تامین گاز
- تجهیزات انتقال گاز
- آماده سازی مشترک
- حرکت جوشکاری
تخلخل همچنین می تواند به شرایط جوشکاری ناسازگار مرتبط باشد. تغییرات ناگهانی در پوشش گاز یا موقعیت مشعل ممکن است ناحیه جوش مذاب را در معرض هوا قرار دهد. اختلال بیش از حد در اطراف ناحیه جوش می تواند اثر مشابهی داشته باشد.
به جای نسبت دادن هر منافذ به ماده پرکننده، بررسی کامل محیط جوش مفیدتر است. این رویکرد به ویژه در هنگام استفاده از سیم جوش آلومینیومی ER5183 مرتبط است زیرا سیم، مواد پایه، تجهیزات و شرایط اطراف همگی در طول فرآیند جوشکاری با هم تعامل دارند.
آیا می توان ER5183 را برای سایر آلیاژهای آلومینیوم استفاده کرد
ER5183 با 5083 مرتبط است، اما استفاده از آن به یک آلیاژ آلومینیوم محدود نمی شود. سوال مفیدتر این است که آیا ترکیب پرکننده برای فلز پایه خاص و الزامات اتصال نهایی مناسب است یا خیر.
سایر آلیاژهای آلومینیوم منیزیم ممکن است ویژگی هایی داشته باشند که یک پرکننده حاوی منیزیم را مناسب می کند. با این حال، این واقعیت که دو ماده هر دو آلیاژ آلومینیوم هستند، به طور خودکار به این معنی نیست که آنها باید از سیم پرکننده یکسانی استفاده کنند.
هنگام در نظر گرفتن آلیاژ دیگری، باید چندین نکته را بررسی کرد:
| ملاحظات مادی | سوال قابل تامل |
| خانواده آلیاژی | آیا ترکیب فلز پایه با پرکننده سازگار است؟ |
| هدف مشترک | چه ویژگی هایی از ناحیه جوش داده شده مورد نیاز است؟ |
| شرایط خوردگی | آیا مفصل در معرض یک محیط سخت قرار می گیرد؟ |
| روش جوشکاری | آیا پرکننده برای فرآیند انتخاب شده مناسب است؟ |
| شرایط ساخت | آیا می توان سیم را به درستی تغذیه و کنترل کرد؟ |
اینجاست که مقایسه بین مواد پرکننده مختلف نیز مفید است. پرکننده طراحی شده برای یک گروه آلیاژ آلومینیوم ممکن است به دلایل متفاوتی نسبت به پرکننده طراحی شده برای گروه دیگر انتخاب شود.
بنابراین انتخاب باید با فلز پایه و الزامات اتصال شروع شود. سیم جوش آلومینیوم ER5183 ممکن است در برخی شرایط که شامل سایر آلیاژهای آلومینیوم است مناسب باشد، اما مناسب بودن باید مورد به مورد در نظر گرفته شود نه اینکه تنها از نام آلیاژ فرض شود.
سیم جوش ER5183 چگونه باید ذخیره و نگهداری شود
وضعیت سیم جوش قبل از رسیدن به مشعل جوش می تواند بر روند کار تأثیر بگذارد. بنابراین ذخیره سازی مناسب بخشی از کنترل مواد است نه مسئله ای که تنها با شروع جوشکاری شروع می شود.
سیم باید از رطوبت، گرد و غبار، روغن و سایر آلاینده ها محافظت شود. بسته بندی اصلی آن می تواند به محافظت از مواد در هنگام نگهداری کمک کند، اما جابجایی پس از باز کردن نیز مهم است.
چند روش اساسی می تواند به حفظ وضعیت سیم کمک کند:
- سیم بلا استفاده را در محل نگهداری تمیز و خشک نگهداری کنید.
- از قرار دادن قرقره های باز در جایی که رطوبت می تواند جمع شود خودداری کنید.
- سیم را با تجهیزات تمیز اداره کنید.
- سیم را دور از روغن و سایر آلاینده ها نگه دارید.
- قبل از قرار دادن قرقره روی تجهیزات جوشکاری آن را بررسی کنید.
- در صورت عدم استفاده از مواد نیمه استفاده شده محافظت کنید.
آسیب بسته بندی نیز باید مورد توجه قرار گیرد. اگر بسته ای باز شده، پاره شده یا در معرض شرایط نامناسب قرار گرفته است، سیم باید قبل از استفاده بررسی شود.
ذخیره سازی به خصوص به سیم جوش آلومینیوم ER5183 مربوط می شود زیرا ممکن است آلودگی همیشه در یک نگاه قابل مشاهده نباشد. یک سیم می تواند قابل استفاده به نظر برسد در حالی که شرایط سطح آن قبلاً تغییر کرده است.
جابجایی خوب جایگزین آماده سازی مناسب جوش نمی شود، اما یک منبع قابل اجتناب از تغییرات را از فرآیند حذف می کند.
بررسی کیفیت برای سیم جوش ER5183 چه اهمیتی دارد
کنترل کیفیت قبل از تحویل سیم به عملیات جوشکاری شروع می شود. محصول نهایی نیاز به حفظ ترکیب مواد و شرایط فیزیکی ثابت دارد تا بتوان آن را به روشی قابل پیش بینی پردازش و استفاده کرد.
برای تولیدکنندگان، بررسی سیم بیش از نگاه کردن به ظاهر آن است. فرآیند تولید نیاز به کنترل در مراحل مختلف دارد، از مواد اولیه تا شکل دهی، عملیات سطحی، سیم پیچی و بسته بندی.
مناطق مهم بازرسی می تواند شامل موارد زیر باشد:
| حوزه کیفیت | آنچه بررسی می شود |
| ترکیب مواد | قوام آلیاژ |
| قطر سیم | منظم بودن در امتداد سیم |
| وضعیت سطح | سطح تمیز و مناسب |
| شکل سیم | شکل دهی و سیم پیچی ثابت |
| وضعیت تغذیه | حرکت روان از طریق تجهیزات |
| بسته بندی | حفاظت در هنگام ذخیره سازی و حمل و نقل |
قطر سیم سزاوار توجه ویژه است زیرا تغییرات کوچک می تواند بر رفتار تغذیه تأثیر بگذارد. وضعیت سطح نیز مهم است زیرا باقیمانده یا آلودگی می تواند به منبع مشکلات جوشکاری تبدیل شود.
قرقره شدن را نباید نادیده گرفت. یک قرقره درست شده به سیم اجازه می دهد تا بسته را به صورت کنترل شده ترک کند. سیم پیچی ناهموار، سیم آسیب دیده یا جابجایی ضعیف می تواند مشکلاتی را در تغذیه ایجاد کند حتی زمانی که خود ماده با ترکیب مورد نظر مطابقت داشته باشد.
برای سیم جوش آلومینیومی ER5183 بنابراین، کنترل تولید چندین مرحله را که ممکن است در ابتدا نامرتبط به نظر برسند، به هم متصل می کند. ترکیب مواد بر فلز جوش تأثیر میگذارد، شکلدهی سیم بر تغذیه تأثیر میگذارد، وضعیت سطح بر تمیزی تأثیر میگذارد، و بستهبندی بر نحوه رسیدن مواد به نقطه استفاده تأثیر میگذارد.
رابطه بین ER5183 و 5083 در نتیجه بیشتر از خود آلیاژ پرکننده شکل میگیرد. فلز پایه، ترکیب پرکننده، وضعیت سیم، تنظیم جوش، آماده سازی اتصال، ذخیره سازی و کنترل های ساخت، همگی در تعیین نحوه عملکرد فرآیند جوشکاری نقش دارند.
NEXT:چگونه سازندگان سیم ماشینی کیفیت سیم را کنترل می کنند
محصولات مرتبط
-
 بیشتر ببینید
سیم جوش آلیاژ آلومینیوم 5154
-
 بیشتر ببینید
سیم جوش آلومینیوم سیلیکون ER4043
-
 بیشتر ببینید
سیم جوش آلومینیومی میگ ER4047
-
 بیشتر ببینید
سیم آلیاژی ER5154 Al-Mg
-
 بیشتر ببینید
سیم جوش آلومینیوم منیزیم ER5087
-
 بیشتر ببینید
سیم جوش آلومینیومی ER5183
-
 بیشتر ببینید
سیم جوش آلومینیومی ER5356
-
 بیشتر ببینید
سیم جوش آلومینیوم ER5554
-
 بیشتر ببینید
سیم جوش آلومینیوم ER5556
-
 بیشتر ببینید
سیم جوش آلومینیوم ER1100
-
 بیشتر ببینید
سیم جوش آلومینیوم ER5754
-
 بیشتر ببینید
سیم جوش آلومینیوم ER2319

